

Pyydä tarjous
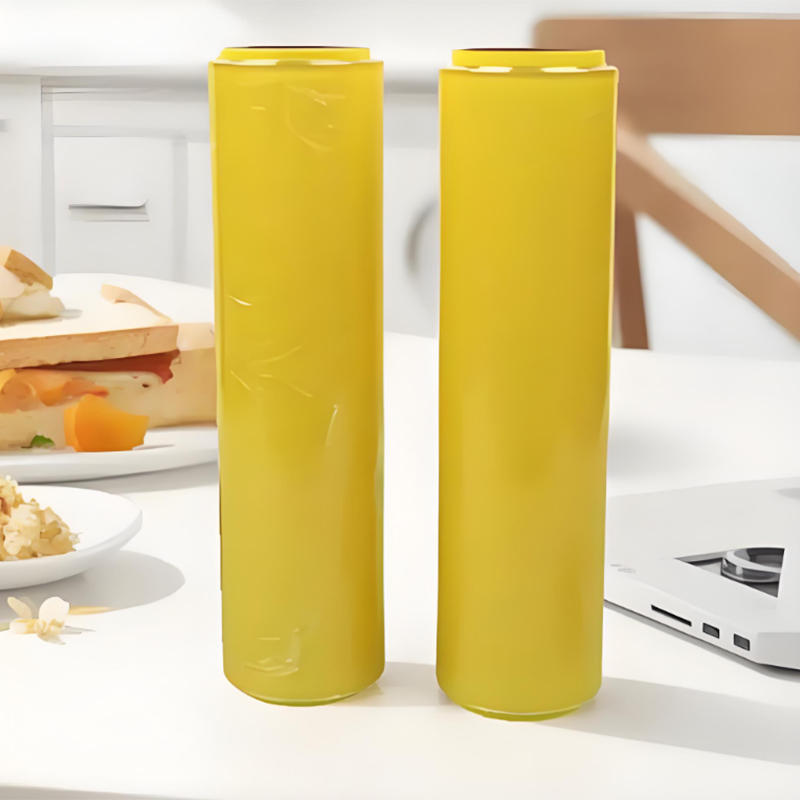
Mukautettu Elintarvikepakkauksiin tarkoitettu muovikelmu Valmistajat
PVC-tarrakalvo on yleinen elintarvikkeiden pakkausmateriaali, joka on valmistettu pääasiassa polyvinyylikloridista (PVC). Valmistusprosessin ansiosta PVC-tarrakalvoon lisätään tuotantoprosessin aikana suuri määrä pehmittimiä (pehmittimiä). Jos sitä kuumennetaan tai se joutuu kosketuksiin rasvaisten elintarvikkeiden kanssa käytön aikana, pehmittimet voivat saostua ja joutua elintarvikkeen sisään, mikä voi aiheuttaa riskin ihmisten terveydelle. Siksi PVC-tarrakalvo ei sovellu lämmitykseen korkeassa lämpötilassa tai kosketukseen rasvaisten elintarvikkeiden kanssa.
Muovikääre
Tietoja meistä
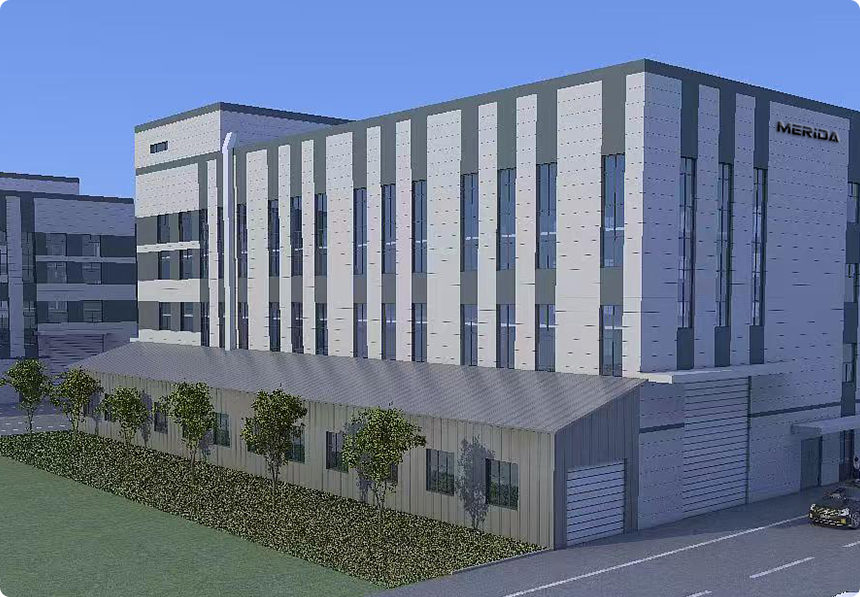
Zhangjiagang Yingda Plastic Products Factory
Yrityskumppani: Zhangjiagang Jingyi New Materials Co., Ltd
Yrityskumppani: Zhangjiagang Meilida Medical Products Co., Ltd
Yrityskumppani: Zhangjiagang Meilida Medical Products Co., Ltd
Zhangjiagang Yingda Plastic Products Factory on Kiina Mukautettu
PVC-kelmu Valmistajat ja
Elintarvikepakkauksiin tarkoitettu muovikelmu Viejä, perustettu 8. tammikuuta 2007, sijaitsee Zhangjiagangin vapaakauppa-alueella Zhangjiagangin kaupungin keski- ja länsiosassa, joka on moderni sivistynyt kaupunki Kiinassa. Se rajoittuu idässä Shanghaihin, lännessä Nanjingiin, etelässä Suzhoun ja Wuxin Changzhoun alueeseen, lännessä luonnolliseen syväsatamaan ja vapaavyöhykkeeseen, pohjoisessa kauniiseen Jangtsejokeen, ja joen varrella kulkeva moottoritie risteilee tarjoten kätevät vesi- ja maantiekuljetukset. Tarjoamme
Kertakäyttöinen elintarvike- ja ravintolamuovikelmu myytävänä.
Kunniamerkki
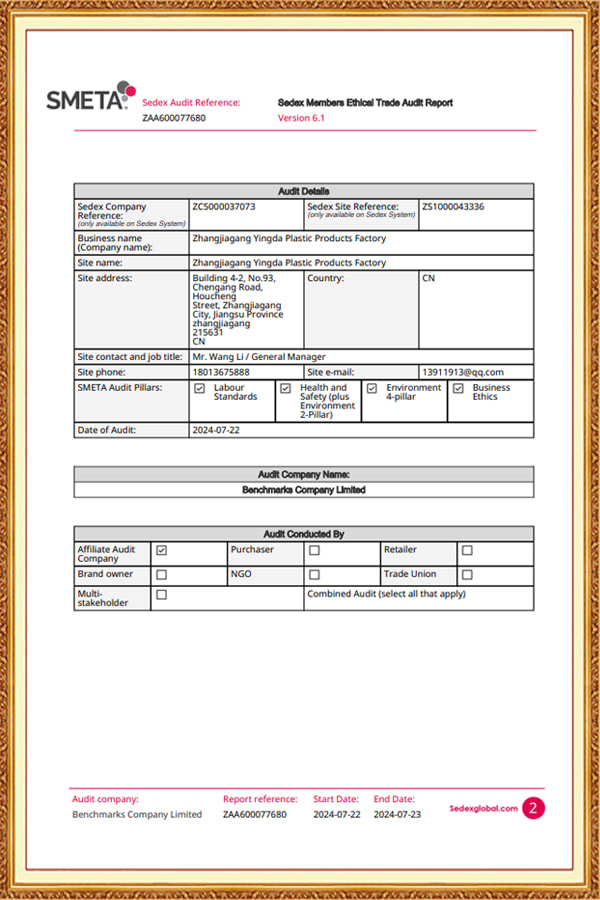
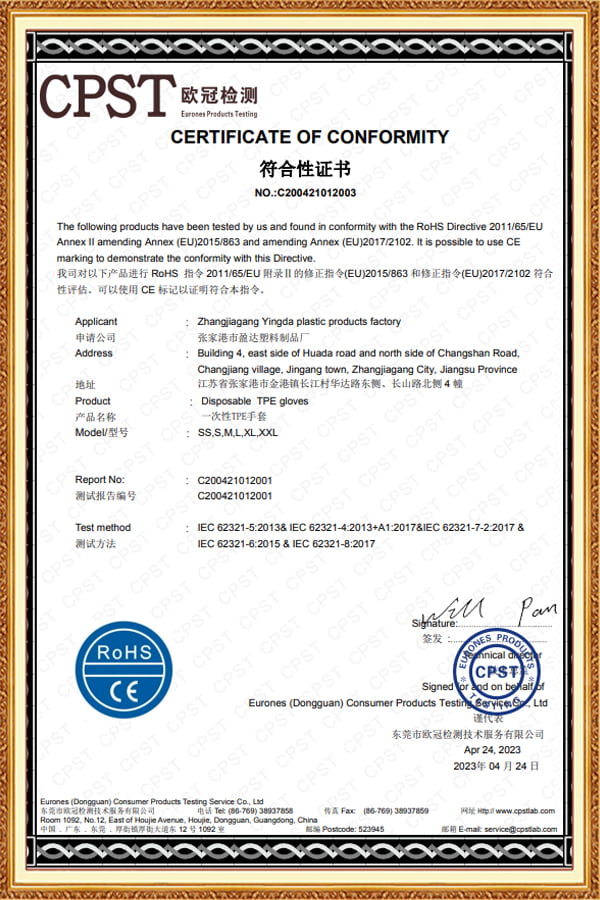
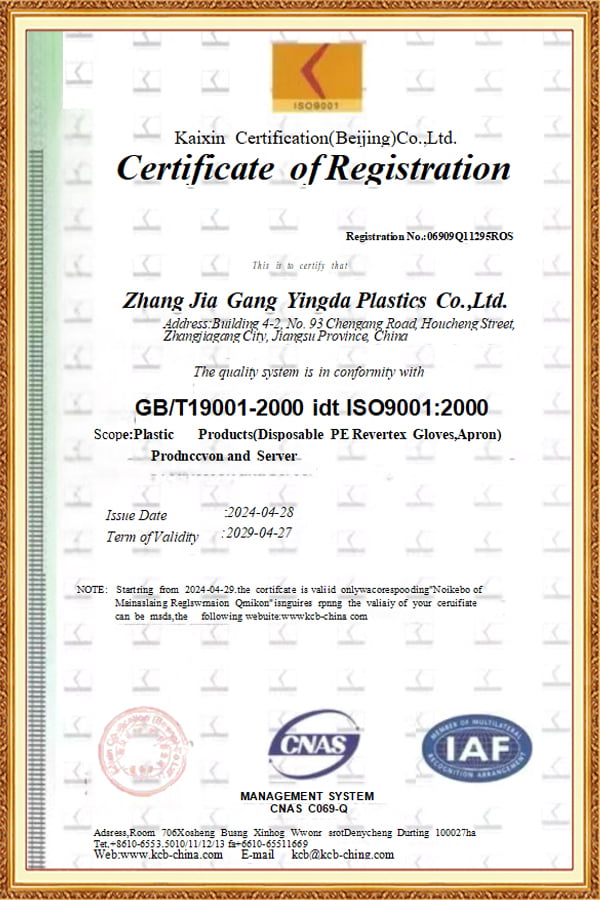
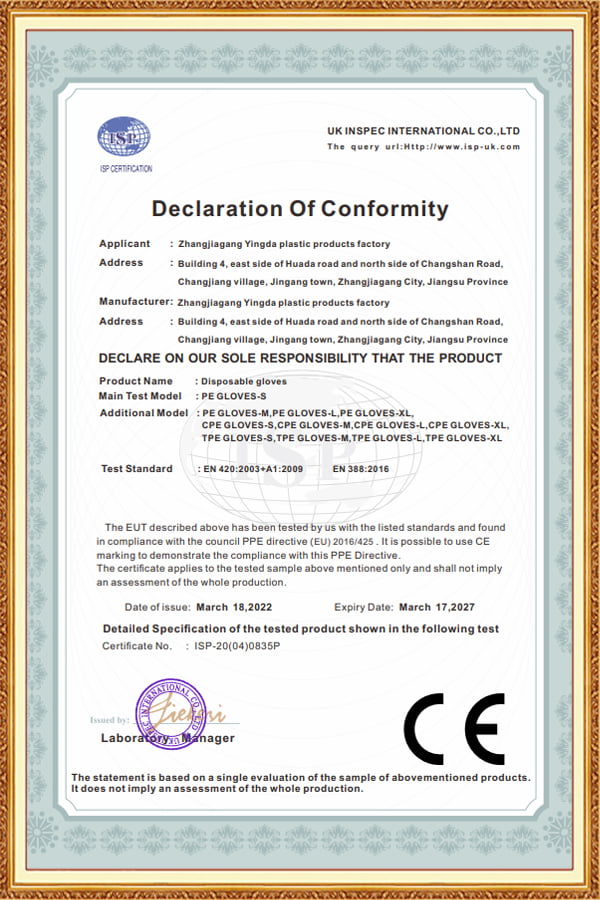
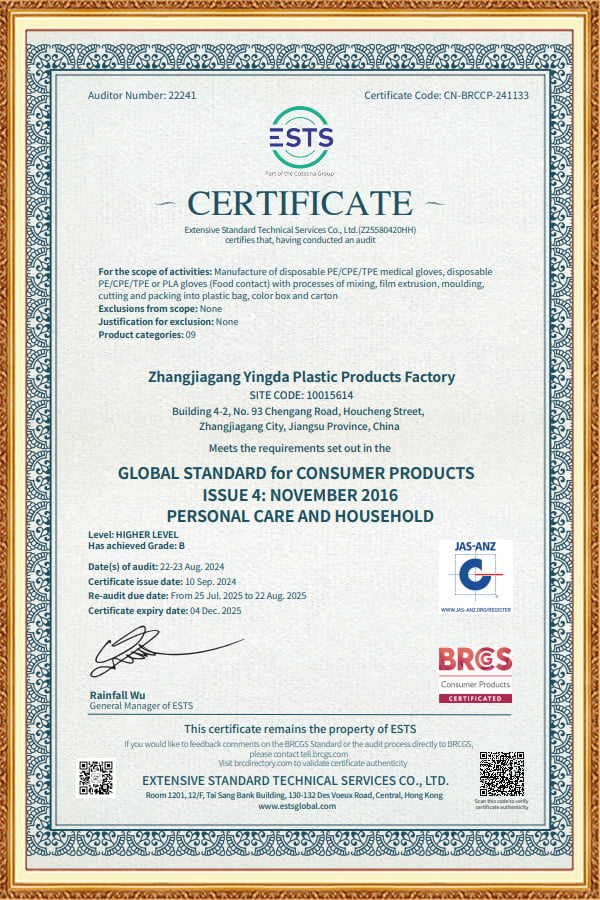
Uutiset
-
Kertakäyttökäsineitä verrataan usein laatikon hinnalla, mutta käsineen todellinen hinta mitataan koko tehtävän pituudelta. TPE- ja PE-käsineet ovat kaksi yleisintä kestomuovikäsineperhettä, joita käytetään ruokapalveluissa, siivouksessa, logistiikassa ja kevyessä teollisuudessa. Molemmat ovat ...
LUE LISÄÄ -
CPE-käsineiden ymmärtäminen: Kertakäyttöisten käsien suojauksen perusta Nykypäivän hygieniatietoisessa maailmassa luotettavien käsien suojaratkaisujen kysyntä ei ole koskaan ollut suurempi. Työskenteletpä sitten ravitsemis-, kauneus- ja hyvinvointipalveluissa, vahtimestaripalveluissa tai...
LUE LISÄÄ -
Käsiensuojauksen kehitys: lateksista TPE:hen Vuosikymmenten ajan teollisuudenalat terveydenhuollosta ruokapalveluun luottivat lateksi- ja nitriilikäsineisiin käsien suojauksen standardina. Merkittävä muutos on kuitenkin tapahtunut viime vuosina, kun termoplastinen elastomeeri (TPE) -tekn...
LUE LISÄÄ
Viestipalaute
Muovikääre Alan tietämys
Kuinka vähentää jäännösvinyylikloridimonomeeriä (VCM) valmistettaessa PVC-tartuntakalvoa elintarvikepakkauksiin?
Elintarvikepakkausten alalla PVC tartuntakalvo Sitä käytetään laajalti, mutta sen tuotantoprosessissa esiintyvä jäännösvinyylikloridimonomeeri (VCM) on aina herättänyt paljon huomiota. VCM:llä on tiettyä myrkyllisyyttä. Jos jäännösmäärä ylittää standardin, se voi aiheuttaa haittaa ihmisten terveydelle. Siksi PVC-kiinnityskalvon tuotannossa on erittäin tärkeää vähentää tehokkaasti jäännös-VCM:ää.
Tuotantoprosessin lähteen hallinta on avain VCM-jäämien vähentämiseen. Polymerointireaktiovaiheessa polymerointiprosessi ja katalyytti tulisi valita järkevästi. Esimerkiksi suspensiopolymerointimenetelmää käytettäessä on välttämätöntä valvoa tarkasti polymerointilämpötilaa, -painetta ja -aikaa sekä muita parametreja sen varmistamiseksi, että polymerointireaktio suoritetaan täysin niin, että enemmän vinyylikloridimonomeeriä muuttuu polyvinyylikloridiksi, mikä vähentää jäännösmäärää. Samalla tehokkaiden katalyyttien valinta voi lisätä reaktionopeutta ja konversionopeutta ja vähentää monomeerijäännöstä.
Monomeerin poistoprosessin optimointia polymerointireaktion jälkeen ei pidä jättää huomiotta. Tällä hetkellä yleisesti käytettyjä monomeerien poistomenetelmiä ovat höyrystrippaus ja tyhjiökaasunpoisto. Esimerkkinä strippaus lisäämällä inerttiä kaasua (kuten typpeä) polymeerijärjestelmään VCM haihdutetaan polymeeristä ja otetaan sitten talteen kondensoimalla. Strippausprosessin aikana strippauslämpötilaa, kaasun virtausnopeutta ja viipymisaikaa tulisi kontrolloida strippauksen tehokkuuden parantamiseksi. Tyhjiökaasunpoiston tarkoituksena on alentaa VCM:n kiehumispistettä alipaineolosuhteissa, mikä helpottaa sen poistumista polymeeristä. On syytä huomata, että erilaiset irrotusprosessit sopivat erilaisiin tuotantomääriin ja tuotevaatimuksiin. Sopiva prosessi tulee valita todellisen tilanteen mukaan ja prosessiparametrit on optimoitava.
Raaka-aineiden valinta vaikuttaa myös VCM-jäämän määrään. Zhangjiagang Yingda Plastic Products Factory käyttää uusia elintarvikestandardien mukaisia raaka-aineita, joista kannattaa ottaa opiksi. Korkealaatuisten raaka-aineiden VCM-pitoisuus on alhainen ja siinä on vähän epäpuhtauksia, mikä auttaa vähentämään lähteestä peräisin olevia jäämiä. Raaka-aineita ostettaessa toimittajia tulee seuloa tiukasti ja vaatia toimittamaan raaka-aineiden laaduntarkastusraportit sen varmistamiseksi, että raaka-aineet täyttävät asiaankuuluvat standardit.
Laadunvalvontajärjestelmä tuotantoprosessissa on välttämätön. Yritys noudattaa tiukasti laadunvalvontajärjestelmän menettelyjä ja vaatimuksia, ja täydellinen laadunvalvontaprosessi olisi myös perustettava PVC-kiinnityskalvon tuotannossa. Jokainen linkki on testattava tiukasti raaka-aineiden saapumisesta valmiiden tuotteiden ulostuloon. Esimerkiksi polymerointireaktion jälkeen polymeerissä oleva VCM-jäännös testataan. Jos jäämän havaitaan ylittävän standardin, tuotantoprosessia mukautetaan ajoissa; lopputuotteen tarkastusvaiheessa VCM-jäännös testataan uudelleen sen varmistamiseksi, että tuote täyttää kansalliset standardit.
Tuotantolaitteiden puhdistus ja huolto voivat myös epäsuorasti vaikuttaa VCM-jäämiin. Puhdista tuotantolaitteet säännöllisesti, jotta laitteistossa olevat VCM-jäämät eivät saastuttaisi myöhempää tuotantoa. Samanaikaisesti säilytä laitteiden toimintatila varmistaaksesi tuotantoprosessin vakauden ja välttääksesi tuotantoprosessin heilahtelut laitevian vuoksi, mikä vaikuttaa VCM-jäämiin.
Lisäksi voidaan ottaa käyttöön edistynyt tunnistustekniikka, jolla voidaan seurata VCM-jäämiä tuotantoprosessissa reaaliajassa. Online-ilmaisulaitteiden avulla ymmärrät ajoissa VCM-jäännöksen muutokset, jotta voit nopeasti säätää tuotantoprosessia ja varmistaa tuotteiden laadun.
Zhangjiagang Yingda Plastic Products Factorylla on vahvat tuotteiden räätälöintimahdollisuudet ja se on rakentanut usean yksikön tukijärjestelmän kustannusten hallintaan, laadunhallintaan ja tehokkuuden optimointiin. Sen täyden prosessin tuotantolinja varmistaa jokaisen linkin tarkkuuden muotin kehittämisestä kokoonpanoon. PVC-kiinnityskalvon tuotannossa voimme oppia sen ammattimaisesta, standardoidusta ja hienostuneesta tuotannonhallintamallista, toteuttaa erilaisia toimenpiteitä VCM-jäämien vähentämiseksi kussakin tuotantolinkissä, vahvistaa kunkin linkin koordinoitua hallintaa ja parantaa tuotannon tehokkuutta ja tuotteiden laatua.
Ole ensimmäinen, joka tietää!
Saat yksinoikeudellisia tarjouksia ja uusimmat tarjoukset liittymällä alla antamalla sähköpostiosoitteesi.
Tällä verkkosivustolla annetut tiedot on tarkoitettu käytettäviksi vain Kiinan kansantasavallan ulkopuolisissa maissa ja lainkäyttöalueilla.
Erikoistunut muovituoteteollisuuteen 18 vuoden ajan.
- Pikavalinnat
- Etusivu
- Tuote
- Tehtaamme
- Tietoa meistä
- Palvelut
- Uutiset
- Ota yhteyttä
- Tuotteet
- Muovikääre
- TPE-käsineet (mattarakenne)
- TPE-käsineet (pistekuvio)
- TPE-käsineet (timanttikuvio)
- LDPE käsineet
- HDPE käsineet
- CPE-käsineet
- PE Esiliina
- Ota yhteyttä
-
-
Building 4, nro 93 Chengang Road, Houcheng Street, Zhangjiagangin kaupunki, Jiangsun maakunta, Kiina

-
[email protected]

-
+86 18013675888 / +86 13901562953

-
+86 0512-58545086

-
+86 18013675888

-
-
Tekijänoikeus ©
Zhangjiagang Meilida Medical Products Co., Ltd.
Mukautettu
Kertakäyttöinen elintarvike- ja ravintolamuovikelmu Viejä